هر آنچه در مورد حفاظت کاتدی باید بدانیم!
۱. مقدمه
خوردگی فلزات یک فرآیند طبیعی و عمدتاً الکتروشیمیایی است که در اثر واکنش فلز با محیط اطراف آن رخ میدهد. فلزات استخراجشده از سنگ معدن دارای انرژی آزاد بیشتری نسبت به حالت پایدار اکسیدی خود هستند و تمایل دارند در شرایط مناسب به حالت پایدارتر بازگردند. این فرآیند در بسیاری از محیطها به صورت اکسیداسیون فلز و انتقال الکترون اتفاق میافتد.
در صنایع، خوردگی میتواند مشکلات بسیار جدی ایجاد کند. خطوط لوله انتقال نفت و گاز، مخازن ذخیره، تجهیزات پالایشگاهی، سازههای دریایی، پلها، مخازن تحت فشار و تجهیزات نیروگاهی همگی در معرض انواع مختلف خوردگی قرار دارند.
اهمیت موضوع زمانی بیشتر میشود که بدانیم خرابی ناشی از خوردگی میتواند باعث نشت مواد خطرناک، آلودگی محیطزیست، آتشسوزی و حتی انفجار شود. بنابراین، کنترل خوردگی تنها با هدف افزایش طول عمر تجهیزات انجام نمیشود، بلکه مستقیماً با ایمنی انسان و حفاظت از محیطزیست نیز ارتباط دارد.
یکی از روشهای اصلی کنترل خوردگی در تجهیزات فلزی، حفاظت کاتدی است. این روش بهخصوص برای سازههایی که در خاک یا آب قرار دارند، مانند خطوط لوله و مخازن، کاربرد گستردهای دارد.
۲. مفهوم خوردگی
خوردگی را میتوان تخریب تدریجی یک ماده، معمولاً فلز، در اثر واکنش با محیط اطراف تعریف کرد. در فلزات، این فرآیند اغلب ماهیت الکتروشیمیایی دارد.
برای وقوع خوردگی الکتروشیمیایی معمولاً وجود چهار جزء ضروری است:
- ناحیه آندی
- ناحیه کاتدی
- مسیر انتقال الکترون
- الکترولیت
در ناحیه آندی، فلز اکسید شده و یونهای فلزی وارد محیط میشوند:
M → Mⁿ⁺ + ne⁻
الکترونهای تولیدشده از طریق بدنه فلزی به سمت ناحیه کاتدی حرکت میکنند. در ناحیه کاتدی، یک واکنش کاهش انجام میشود.
بنابراین، هر عاملی که بتواند واکنش آندی را کاهش دهد یا شرایط الکتروشیمیایی سطح فلز را کنترل کند، میتواند در کاهش خوردگی مؤثر باشد.
۳. انواع مهم خوردگی در صنعت
خوردگی در تجهیزات صنعتی به شکلهای مختلفی ظاهر میشود.
۳-۱. خوردگی یکنواخت
در این نوع خوردگی، سطح فلز تقریباً به صورت یکنواخت تخریب میشود. اگرچه ظاهر آن ممکن است شدید باشد، اما پیشبینی سرعت آن نسبتاً سادهتر از خوردگیهای موضعی است.
۳-۲. خوردگی حفرهای
خوردگی حفرهای یا Pitting Corrosion نوعی خوردگی موضعی است که باعث ایجاد حفرههای کوچک اما عمیق در سطح فلز میشود.
این نوع خوردگی از نظر صنعتی خطرناک است، زیرا ممکن است حجم زیادی از فلز سالم باقی مانده باشد ولی یک حفره عمیق باعث سوراخشدن دیواره لوله یا مخزن شود.
۳-۳. خوردگی شیاری
این نوع خوردگی معمولاً در شکافها، اتصالات، زیر واشرها و قسمتهایی که گردش محلول محدود است ایجاد میشود.
۳-۴. خوردگی گالوانیکی
هنگامی که دو فلز متفاوت در حضور یک الکترولیت با یکدیگر تماس الکتریکی داشته باشند، امکان تشکیل یک سلول گالوانیکی وجود دارد. فلز فعالتر میتواند به عنوان آند عمل کرده و سریعتر دچار خوردگی شود.
۳-۵. خوردگی تحت تنش
ترکیبی از تنش مکانیکی و محیط خورنده میتواند در بعضی فلزات موجب ایجاد و رشد ترک شود. این پدیده در تجهیزات تحت فشار و خطوط انتقال اهمیت زیادی دارد.
۴. خوردگی در صنعت نفت و گاز
صنعت نفت و گاز یکی از صنایعی است که با مشکلات گسترده خوردگی روبهرو است.
وجود آب، نمکها، دیاکسیدکربن و سولفید هیدروژن از عوامل مهم افزایش خوردگی در این صنعت هستند.
۴-۱. نقش CO₂
وجود CO₂ در حضور آب میتواند شرایط خورنده ایجاد کند و نرخ خوردگی فولاد را افزایش دهد. این نوع خوردگی معمولاً با عنوان خوردگی شیرین یا Sweet Corrosion شناخته میشود.
۴-۲. نقش H₂S
سولفید هیدروژن یا H₂S یکی از مواد مهم و خطرناک در محیطهای نفت و گاز است. این ماده علاوه بر افزایش مشکلات خوردگی، میتواند در شرایط خاص به ترکخوردگی و آسیبهای مرتبط با هیدروژن در فولاد منجر شود.
بنابراین طراحی تجهیزات برای محیطهای حاوی H₂S نیازمند انتخاب مواد مناسب و کنترل دقیق شرایط بهرهبرداری است.
۵. حفاظت کاتدی
حفاظت کاتدی یکی از روشهای اصلی کنترل خوردگی الکتروشیمیایی است.
اصل اساسی این روش آن است که پتانسیل سازه فلزی به محدودهای منتقل شود که واکنش انحلال فلز به میزان قابل توجهی کاهش پیدا کند.
در این روش، سازه مورد نظر به عنوان کاتد سیستم عمل میکند.
حفاظت کاتدی به طور گسترده برای موارد زیر استفاده میشود:
- خطوط لوله مدفون در خاک
- مخازن ذخیره
- سازههای دریایی
- اسکلهها
- تجهیزات زیرآبی
- سطوح فولادی در تماس با خاک یا آب
- برخی تجهیزات داخل بتن
حفاظت کاتدی معمولاً همراه با پوشش ضدخوردگی استفاده میشود. این ترکیب میتواند حفاظت مؤثرتری ایجاد کند، زیرا پوشش تماس فلز با محیط را کاهش میدهد و حفاظت کاتدی از محلهای آسیبدیده یا معیوب پوشش محافظت بیشتری ایجاد میکند.
۶. روش آند فداشونده
در روش آند فداشونده، فلزی فعالتر از سازه مورد حفاظت به آن متصل میشود.
این فلز به عنوان آند عمل کرده و خودش دچار اکسیداسیون و خوردگی میشود. در مقابل، سازه اصلی در وضعیت کاتدی قرار میگیرد.
فلزاتی مانند منیزیم، روی و آلیاژهای آلومینیوم در کاربردهای مختلف میتوانند به عنوان آند فداشونده مورد استفاده قرار گیرند.
مزایای روش آند فداشونده
- ساختار نسبتاً ساده
- عدم نیاز به منبع برق خارجی
- نصب و بهرهبرداری نسبتاً آسان
- مناسب برای برخی سازههای کوچک و متوسط
- قابلیت استفاده در محیطهای مختلف
معایب
- مصرفشدن تدریجی آند
- نیاز به بازرسی و تعویض آند
- محدودیت در تأمین جریان برای سازههای بسیار بزرگ
- امکان کاهش کارایی در شرایط نامناسب محیطی
۷. حفاظت کاتدی با جریان اعمالی
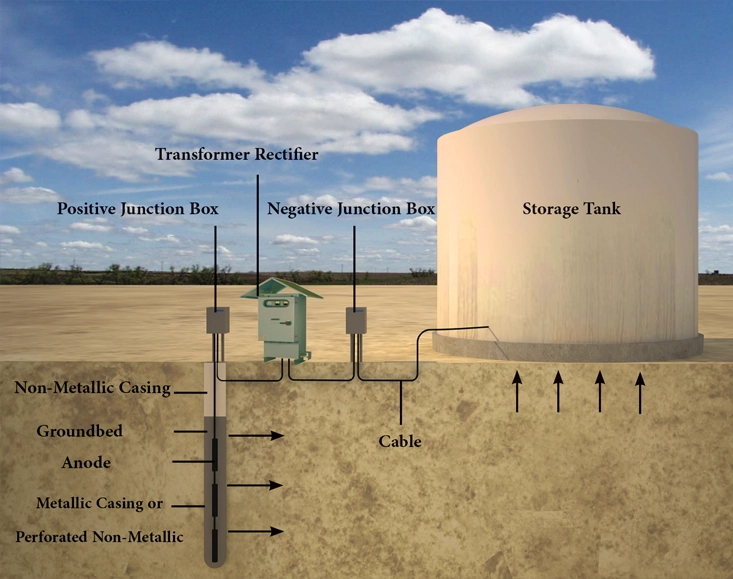
در سیستم جریان اعمالی یا Impressed Current Cathodic Protection، یک منبع تغذیه DC جریان مورد نیاز سیستم را فراهم میکند.
اجزای اصلی سیستم عبارتاند از:
- منبع تغذیه
- آند
- سازه مورد حفاظت
- الکترولیت
- کابلها
- سیستم اندازهگیری و کنترل
در این روش، میزان جریان قابل تنظیم است و به همین دلیل برای سازههای بزرگ و سیستمهایی که نیاز به جریان بیشتری دارند، مناسبتر است.
یکی از نکات مهم در این سیستم، کنترل دقیق جریان و پتانسیل است. جریان بیش از حد میتواند مشکلاتی مانند آسیب به پوشش یا واکنشهای ناخواسته ایجاد کند؛ بنابراین طراحی و کنترل صحیح اهمیت زیادی دارد.
۸. مقایسه دو روش حفاظت کاتدی
| ویژگی | آند فداشونده | جریان اعمالی |
|---|---|---|
| منبع برق خارجی | ندارد | دارد |
| کنترل جریان | محدود | مناسب |
| کاربرد برای سازههای بزرگ | محدودتر | مناسبتر |
| پیچیدگی سیستم | کمتر | بیشتر |
| نیاز به تعویض آند | دارد | بسته به نوع آند و طراحی |
| هزینه اولیه | معمولاً کمتر | معمولاً بیشتر |
| نگهداری سیستم | نسبتاً ساده | نیازمند کنترل و پایش |
انتخاب بین این دو روش باید بر اساس اندازه سازه، شرایط محیطی، نیاز جریان، دسترسی به برق، هزینه و الزامات طراحی انجام شود.
۹. پوششهای ضدخوردگی
پوشش ضدخوردگی یکی از مهمترین روشهای پیشگیری از خوردگی است.
پوشش با ایجاد یک سد فیزیکی بین فلز و محیط خورنده، تماس آب، اکسیژن و یونهای خورنده با سطح فلز را کاهش میدهد.
انواع مختلف پوششها شامل پوششهای آلی، معدنی و فلزی هستند.
از جمله مواد مورد استفاده در پوششهای صنعتی میتوان به سیستمهای اپوکسی، پلییورتان و پوششهای فلزی اشاره کرد.
با وجود مزایای زیاد، پوششها ممکن است در اثر:
- ضربه
- سایش
- تغییرات دما
- تنش
- اشعه فرابنفش
- مواد شیمیایی
- یا اجرای نامناسب
آسیب ببینند.
به همین دلیل استفاده همزمان از پوشش و حفاظت کاتدی میتواند راهکار مؤثرتری باشد.
۱۰. بازدارندههای خوردگی
بازدارندههای خوردگی موادی هستند که با اضافهشدن به محیط خورنده، سرعت خوردگی را کاهش میدهند.
این مواد ممکن است از طریق جذب روی سطح فلز، تشکیل لایه محافظ یا تغییر شرایط واکنش الکتروشیمیایی عمل کنند.
بازدارندهها در صنایع نفت، گاز، پالایشگاهها و سیستمهای آبی کاربرد دارند.
انتخاب بازدارنده مناسب به عواملی مانند:
- جنس فلز
- دما
- فشار
- pH
- ترکیب سیال
- سرعت جریان
- غلظت مواد خورنده
وابسته است.
۱۱. انتخاب مواد مقاوم به خوردگی
یکی از مهمترین مراحل کنترل خوردگی، انتخاب صحیح ماده در مرحله طراحی است.
در محیطهای شدیداً خورنده ممکن است استفاده از فولاد معمولی اقتصادی نباشد. در این شرایط میتوان از فولادهای آلیاژی یا آلیاژهای مقاوم به خوردگی استفاده کرد.
انتخاب ماده باید بر اساس یک ارزیابی اقتصادی و فنی انجام شود.
گاهی استفاده از ماده گرانتر در ابتدا، به دلیل کاهش تعمیرات و افزایش عمر تجهیزات، در بلندمدت اقتصادیتر خواهد بود.
۱۲. بازرسی و پایش خوردگی
هیچ سیستم کنترل خوردگی بدون پایش مناسب قابل اعتماد نیست.
بازرسی دورهای میتواند شامل بررسی:
- ضخامت دیواره
- وضعیت پوشش
- پتانسیل سازه
- جریان حفاظت کاتدی
- وجود حفره
- ترکها
- نشتی
- و نرخ خوردگی
باشد.
روشهای بازرسی غیرمخرب مانند آزمون اولتراسونیک، رادیوگرافی و روشهای الکترومغناطیسی میتوانند برای ارزیابی وضعیت تجهیزات استفاده شوند.
هدف از پایش این است که قبل از رسیدن خوردگی به مرحله بحرانی، اقدامات اصلاحی انجام شود.
۱۳. فناوریهای جدید در کنترل خوردگی
تحقیقات جدید به سمت استفاده از فناوریهای هوشمند در مدیریت خوردگی حرکت کردهاند.
از جمله این فناوریها میتوان به موارد زیر اشاره کرد:
- حسگرهای هوشمند
- پایش آنلاین
- اینترنت اشیا
- هوش مصنوعی
- یادگیری ماشین
- مدلسازی پیشبینیکننده
- Digital Twin
- پوششهای هوشمند
- نانوکامپوزیتها
- پوششهای خودترمیمشونده
این فناوریها میتوانند دادههای مربوط به شرایط تجهیزات را به صورت پیوسته جمعآوری کرده و امکان تشخیص زودهنگام خوردگی را فراهم کنند.
در رویکردهای جدید، هدف صرفاً تشخیص خوردگی پس از وقوع آن نیست؛ بلکه تلاش میشود با استفاده از دادهها، احتمال و شدت خوردگی پیشبینی شود.
۱۴. اهمیت ترکیب روشهای مختلف
یکی از مهمترین نتایج مطالعات جدید این است که استفاده از یک روش به تنهایی همیشه بهترین راهکار نیست.
یک سیستم جامع کنترل خوردگی میتواند شامل:
انتخاب صحیح ماده + طراحی مناسب + پوشش + حفاظت کاتدی + بازدارنده + بازرسی + پایش هوشمند
باشد.
این رویکرد چندلایه باعث میشود اگر یکی از روشها عملکرد مناسبی نداشته باشد، سایر روشها همچنان سطحی از حفاظت را فراهم کنند.
برای مثال، اگر بخشی از پوشش یک خط لوله آسیب ببیند، حفاظت کاتدی میتواند از محل آسیبدیده در برابر خوردگی بیشتر محافظت کند.
۱۵. مزایای حفاظت کاتدی
مهمترین مزایای حفاظت کاتدی عبارتاند از:
- کاهش نرخ خوردگی
- افزایش عمر سازههای فلزی
- کاهش هزینه تعمیرات
- کاهش احتمال نشت خطوط لوله
- افزایش قابلیت اطمینان تجهیزات
- افزایش ایمنی
- کاهش خسارات زیستمحیطی
- مناسب بودن برای سازههای بزرگ
- قابلیت ترکیب با پوششهای ضدخوردگی
۱۶. محدودیتها و مشکلات حفاظت کاتدی
با وجود مزایای زیاد، حفاظت کاتدی نیز محدودیتهایی دارد.
از جمله:
- نیاز به طراحی مهندسی صحیح
- نیاز به پایش دورهای
- وابستگی عملکرد به شرایط محیط
- نیاز به تعیین صحیح جریان حفاظتی
- امکان ایجاد حفاظت ناکافی در صورت طراحی نامناسب
- احتمال حفاظت بیش از حد و ایجاد مشکلات جانبی
- نیاز به بررسی وضعیت پوشش و اتصالات
- نیاز به نگهداری سیستم
بنابراین نصب یک سیستم حفاظت کاتدی بدون طراحی و پایش مناسب نمیتواند تضمینکننده کنترل خوردگی باشد.
۱۷. نتیجهگیری
خوردگی یکی از مهمترین عوامل تخریب تجهیزات فلزی در صنایع مختلف است و در صنایعی مانند نفت، گاز، پتروشیمی و انتقال سیالات اهمیت ویژهای دارد.
حفاظت کاتدی یکی از مؤثرترین روشهای کنترل خوردگی الکتروشیمیایی است که با تبدیل سازه فلزی به کاتد، سرعت انحلال آن را کاهش میدهد. این روش عمدتاً به دو صورت آند فداشونده و جریان اعمالی اجرا میشود.
با این حال، حفاظت کاتدی به تنهایی نباید به عنوان تنها راهکار مقابله با خوردگی در نظر گرفته شود. استفاده از پوششهای مناسب، بازدارندههای خوردگی، انتخاب صحیح مواد، طراحی مناسب، کنترل شرایط محیطی و بازرسی منظم میتواند عملکرد سیستم را به میزان قابل توجهی بهبود دهد.
همچنین پیشرفت فناوریهایی مانند حسگرهای هوشمند، هوش مصنوعی، پایش آنلاین و مدلسازی پیشبینیکننده، آینده مدیریت خوردگی را به سمت سیستمهای هوشمند و پیشگیرانه هدایت میکند.
در نتیجه، بهترین رویکرد برای صنعت، ایجاد یک سیستم جامع مدیریت خوردگی است که در آن حفاظت کاتدی به عنوان یکی از اجزای اصلی در کنار سایر روشهای کنترل و پایش مورد استفاده قرار گیرد.
منابع
- Solovyeva, V. A., Almuhammadi, K. H., & Badeghaish, W. O. (2023). Current Downhole Corrosion Control Solutions and Trends in the Oil and Gas Industry: A Review. Materials, 16(5), 1795. DOI: 10.3390/ma16051795.
- Angst, U. M. (2019). A Critical Review of the Science and Engineering of Cathodic Protection of Steel in Soil and Concrete. CORROSION, 75(12), 1420–1433.
- A Comprehensive Review of Corrosion in Oil and Gas Pipelines: Mechanisms, Mitigation Strategies, and Future Directions. Springer Nature, 2026.
- AMPP (Association for Materials Protection and Performance). منابع و استانداردهای مرتبط با حفاظت کاتدی و کنترل خوردگی.